激光切割与金属切削 现代金属加工技术的对比与融合
在现代制造业中,金属加工技术始终扮演着至关重要的角色。从传统的车、铣、刨、磨,到如今高度自动化的激光切割,金属成型与分离的工艺不断演进。其中,激光切割加工与金属切削加工是两种最具代表性且应用广泛的加工方式。它们各有优势,面向不同的生产需求,也在许多场景下形成互补。
一、激光切割加工:高精度非接触式的热分离
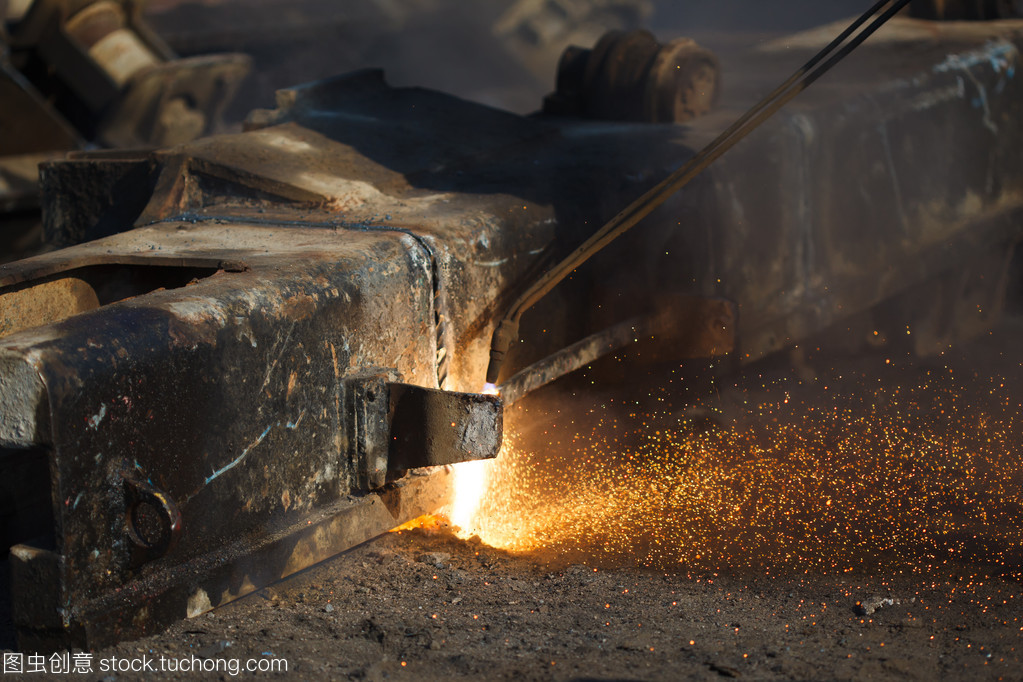
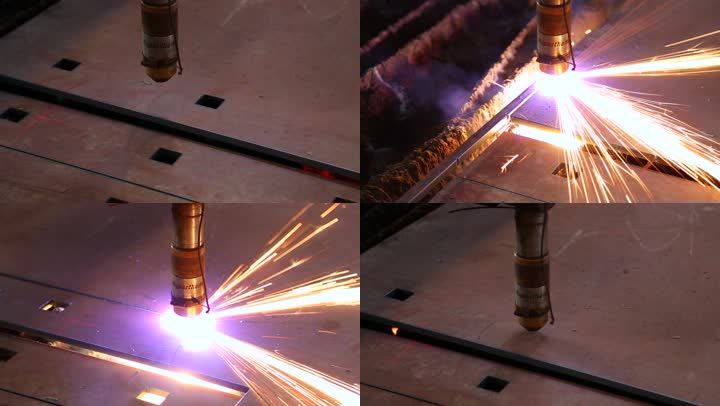
激光切割利用高能量密度的激光束照射金属表面,使材料迅速熔化、汽化或达到燃点,同时借助辅助气体(如氧气、氮气)吹走熔渣,从而形成切缝。
主要特点:
- 非接触加工:无刀具磨损,不存在机械切削力,因此工件不易变形。
- 精度高、切缝窄:切口光滑,热影响区小,可加工复杂轮廓。
- 材料适应性强:可切割碳钢、不锈钢、铝合金、铜合金甚至非金属。
- 速度快、自动化程度高:配合数控系统,适合大批量板材下料。
局限性:
- 对厚板切割能力有限(通常碳钢≤25mm,不锈钢≤20mm,视功率而定)。
- 切割面可能存有微小锥度或挂渣,对高反射材料(如铜、铝)需特殊配置。
- 设备初始投资较高,运行需消耗辅助气体与电能。
二、金属切削加工:传统而精密的机械去除
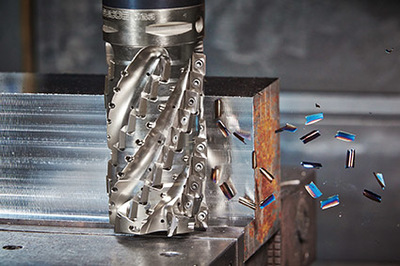
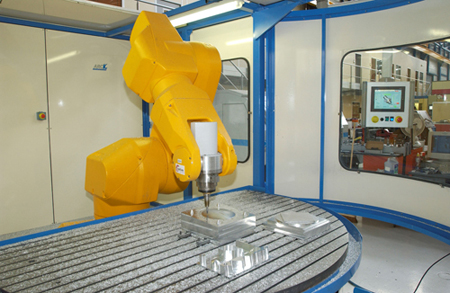
金属切削加工是通过刀具与工件之间的相对运动,从毛坯上切除多余材料,以获得所需形状、尺寸和表面质量的加工方法。常见工艺包括车削、铣削、钻削、磨削等。
主要特点:
- 加工能力全面:可加工各种复杂三维曲面、内腔、螺纹、齿轮等特征。
- 尺寸精度可达IT6~IT7级,表面粗糙度低,甚至可达到镜面效果。
- 不受材料厚度限制:从薄壁件到大型锻件均可加工。
- 可修正位置精度:如镗孔、铰孔,保证孔系位置度。
局限性:
- 刀具磨损、切削力大、易产生残余应力与变形。
- 加工效率相对较低,特别是对于大面积板材的轮廓切割。
- 需要冷却液、排屑系统,并可能产生振动与噪音。
三、对比:如何选择加工方式
| 对比维度 | 激光切割加工 | 金属切削加工 |
|--------|-------------|-------------|
| 加工原理 | 热熔/汽化分离 | 机械力去除 |
| 适用材料 | 板材为主 | 各种块材、型材 |
| 厚度能力 | 薄板至中厚板(≤30mm常用) | 不限,尤其适合厚大件 |
| 精度/粗糙度 | 一般±0.1mm,切割面粗糙 | 可达±0.01mm,表面质量高 |
| 生产效率 | 2D轮廓高速 | 2D/3D逐点去除,较慢 |
| 加工力/变形 | 无接触力,热变形小 | 有切削力,需考虑夹固与应力 |
| 典型应用 | 钣金下料、异形件轮廓 | 模具、轴类、箱体、精密配合面 |
四、融合趋势:激光与切削的协同
随着制造业对效率和精度要求进一步提高,两种技术不再是简单替代,而是走向复合加工。例如:
- 激光切割+铣削复合机床:先激光快速切割外形,再铣削精修孔位与台阶。
- 激光辅助切削:利用激光预热局部材料,降低切削力,改善难加工材料(如钛合金、陶瓷)的切削性能。
- 增材制造+激光切割+精加工:在金属3D打印毛坯后,用激光切割去除支撑,再以切削保证配合面。
五、
激光切割加工擅长快速、精密地进行板材分离与轮廓成型,而金属切削加工在三维特征、高精度和高表面质量方面不可替代。在实际生产中,根据零件结构、材料、厚度、精度与批量合理选择工艺,并适时将两者结合,才能发挥最大效益。理解各自的优势与边界,是现代金属加工工程师和技术人员的基本功,也是推动智能制造落地的关键。
如若转载,请注明出处:http://www.tshpet.com/product/44.html
更新时间:2026-10-07 18:12:52